Studie zur regulatorischen Wirkung von Pufferschichten auf das Defektverhalten bei der 4H-SiC-Homoepitaxie +
PAM-XIAMEN kann epitaktische 4H-SiC-Wafer mit hoher Gleichmäßigkeit für Forschungs- und Entwicklungsanwendungen züchten. Weitere Spezifikationen finden Sie unterhttps://www.powerwaywafer.com/sic-wafer/sic-epitaxie.html.
In den letzten Jahren hat sich die Substratgröße von 4H-SiC mit Durchbrüchen in der Wachstumstechnologie von hochwertigen SiC-Ingots mit großem Durchmesser von 150 mm auf 200 mm verändert, was dazu beiträgt, die Herstellungskosten für Geräte zu senken und die Produktionskapazität zu erhöhen. Kristalldefekte in der Epitaxieschicht – darunter Basalebenenversetzungen (BPDs), Stapelfehler (SFs), Dreiecksdefekte, Karottendefekte und Oberflächenvertiefungen – können jedoch die elektrische Leistung von Leistungsgeräten erheblich beeinträchtigen, den Leckstrom erhöhen, die Strom-Spannungs-Eigenschaften verändern und die Gerätezuverlässigkeit verringern.
Als wichtige Grenzflächenstruktur, die das Substrat und die Epitaxieschicht verbindet, soll die Pufferschicht die Ausbreitung von Substratdefekten (wie Versetzungen, Partikeln oder Verunreinigungen) in die Epitaxieschicht unterdrücken und dadurch die Kristallqualität der Driftschicht verbessern. In diesem Artikel werden die Auswirkungen der Optimierung der Pufferschichtdicke, des Dotierungsübergangsdesigns, der Modulation der Wachstumsrate und der Wachstumsunterbrechungsstrategien auf das Defektverhalten bei der 4H-SiC-Homöepitaxie untersucht.
1. Einfluss der Pufferschichtdicke auf die Defektdichte in SiC-Epitaxieschichten
1.1 Zusammenhang zwischen erhöhter Dicke und morphologischen Defekten
Bei CVD-Epitaxieprozessen hat die Wahl der Pufferschichtdicke direkten Einfluss auf die Kristallqualität der nachfolgenden Driftschicht. Raciti et al. untersuchte systematisch die Auswirkung einer zunehmenden Pufferschichtdicke auf das Defektverhalten auf 200 mm 4H-SiC-Substraten. Unter Verwendung von n-Typ-dotierten Substraten von zwei verschiedenen Lieferanten (mit A und B bezeichnet) verglichen sie die Defektverteilung von Proben mit einer Pufferschicht mit Standarddicke (dünner Puffer) und einer Pufferschicht mit doppelter Abscheidungszeit (dicker Puffer).
Die Ergebnisse zeigten, dass in allen Vergleichsexperimenten die Wafer-Defektrate bei Proben mit dickem Puffer höher war als bei Proben mit dünnem Puffer. Insbesondere zeigten morphologische Defektkarten, die mittels optischer Hellfeldmikroskopie (KLA Altair) erstellt wurden, einen deutlich höheren Prozentsatz defekter Chips für Dickpufferproben sowohl von Lieferant A als auch von Lieferant B.
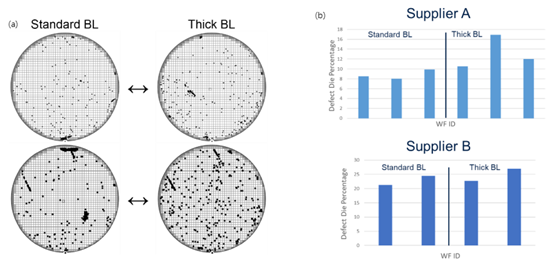
Abb. 1 (a) Morphologische Defektkarten von zwei Probengruppen von Lieferant A (dünner Puffer vs. dicker Puffer) (Chipgröße: 5×5 mm²); (b) Geschätzte Prozentsätze fehlerhafter Chips für Probenpaare von Lieferanten A und B (dünner Puffer vs. dicker Puffer)
1.2 Fehlerklassifizierungsstatistik nach der Streulichtmethode
Um Veränderungen bei den Defekttypen weiter zu quantifizieren, haben Raciti et al. führte eine hochauflösende Charakterisierung mit dem Streulichtinspektionssystem KLA Candela durch. Dieses Werkzeug kombiniert Streulichtkanäle bei unterschiedlichen Lasereinfallswinkeln und einen Photolumineszenzkanal, um morphologische Defekte von kristallinen Defekten zu unterscheiden.
Die durchschnittliche Anzahl von Defekten für fünf Waferpaare von Lieferant A zeigte, dass Proben mit dickem Puffer im Allgemeinen eine höhere Anzahl morphologischer Oberflächendefekte (einschließlich herunterfallender Partikel, Grübchen, Kratzer usw.) aufwiesen als Proben mit dünnem Puffer, mit der Ausnahme, dass die durchschnittliche Anzahl dreieckiger Oberflächendefekte zwischen den beiden Dicken vergleichbar war. Bei kristallinen Defekten war der beobachtete Trend unterschiedlich.
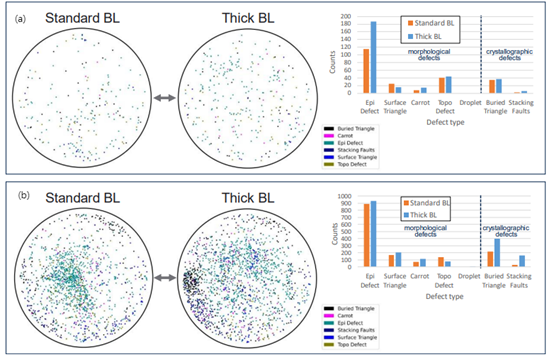
Abb. 2 Candela-Inspektionsbeispiele für zwei Waferpaare mit dünnem und dickem Puffer: (a) Probenpaar von Lieferant A; (b) Probenpaar von Lieferant B
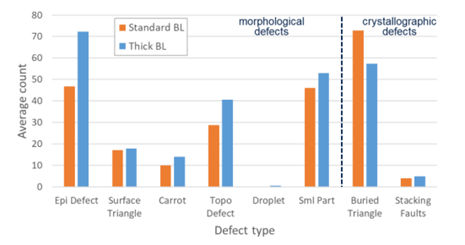
Abb. 3 Durchschnittliche Fehleranzahl für Proben mit dünnem Puffer (orange) und dickem Puffer (blau) von fünf Waferpaaren von Lieferant A, sortiert nach Fehlertyp
Dieser Trend war bei Lieferant A stärker ausgeprägt, da er von seiner besseren Kristallqualität (dh geringerer Fehlervariabilität) profitierte. Dieser Befund lässt darauf schließen, dass eine Erhöhung der Pufferschichtdicke zwar dazu beitragen kann, Substratdefekte bis zu einem gewissen Grad zu unterdrücken, eine übermäßige Dicke jedoch zu zusätzlichen morphologischen Defekten der Oberfläche führen kann.
2. Übergang der Substrat-Puffer-Dotierung und Optimierung der Wachstumsrate
2.1 Auswirkung des abgestuften Dopingübergangs auf den Stressabbau
Rana et al. wies darauf hin, dass kommerzielle Substrate eine Dotierungskonzentration von etwa 1×10¹⁹cm⁻³ aufweisen, während typische Pufferschichten eine Dotierungskonzentration von etwa 1×10¹⁸cm⁻³ aufweisen, was zu einer Dotierungsdifferenz von etwa 9×10¹⁸cm⁻³ führt. Wenn der Dotierungsübergang zu abrupt ist, erzeugt eine so große Änderung der Dotierungskonzentration eine hohe Fehlanpassungsspannung an der Grenzfläche, die Kristalldefekte hervorrufen kann.
Um diesen Außenseiterstress zu lindern, haben Rana et al. schlug eine abgestufte Doping-Übergangsstrategie vor. In ihren Experimenten verwendete Experiment 1 eine abrupte Einführung eines Stickstoffstroms (steiler Übergang) und zielte auf eine Pufferdotierung von 1×10¹⁸cm⁻³ ab. Experiment 2 begann mit einem höheren anfänglichen Stickstofffluss (Zieldotierung ~7×10¹⁸cm⁻³) und verringerte sich im Laufe einer Minute allmählich auf 1×10¹⁸cm⁻³. Experiment 3 verlängerte die Bewertungszeit auf vier Minuten.
Die Ergebnisse zeigten, dass die Probe mit einem abrupten Dotierungsübergang (Experiment 1) die höchste Versetzungsdichte in der Basisebene aufwies. Als die Dotierung über eine Minute hinweg schrittweise geändert wurde (Experiment 2), nahm die BPD-Dichte deutlich ab. Die Verlängerung der Sortierzeit auf vier Minuten (Experiment 3) führte zu einer weiteren Reduzierung der BPD-Dichte. Wie in Abb. 4 dargestellt, folgte die Stapelfehlerdichte dem gleichen Trend. Diese Verringerung der Defektdichte wird auf die wirksame Beseitigung von Fehlanpassungsspannungen durch den abgestuften Übergang zurückgeführt.

Abb. 4 (a) Versetzungsdichte in der Basalebene und (b) Stapelfehlerdichte unter verschiedenen Dotierungsbedingungen der Pufferschicht
Darüber hinaus bestätigte die Kelvin-Sondenkraftmikroskopie-Charakterisierung, dass der Oberflächenleckstrom von Proben mit Pufferschichten mit abgestufter Dotierung deutlich geringer war als der von Proben mit abrupten Übergängen. Die Autoren glauben, dass die Verringerung des Delta-Potentials auf die verbesserte Kristallqualität zurückzuführen ist, die unter abgestuften Dotierungsbedingungen erreicht wird.
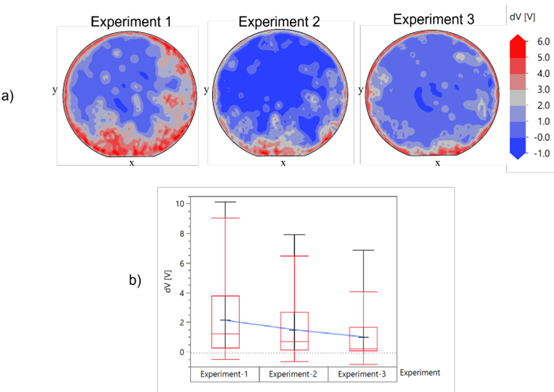
Abb. 5 (a) Konturkarten des Oberflächenleckstroms in Epitaxieschichten unter verschiedenen Bedingungen der Pufferdotierung; (b) Delta-Potenzialdiagramme, die ein verbessertes Leckageverhalten unter abgestuften Pufferbedingungen zeigen
2.2 Auswirkung der Wachstumsrate der Pufferschicht auf die BPD-Umwandlung
Rana et al. untersuchten auch die Auswirkung der Wachstumsrate der Pufferschicht auf Epitaxieschichtdefekte. Sie fanden heraus, dass eine höhere Wachstumsrate eine Verringerung der Versetzungsdichte in der Basalebene begünstigt. Der Mechanismus ist wie folgt: Wenn Si- und C-Adatome mit einer höheren Geschwindigkeit an der Oberfläche ankommen, wird die Replikation von BPDs entlang der Basisebene energetisch ungünstig, sodass die Defekte dazu neigen, sich in Threading Edge Dislocations (TEDs) entlang der Richtung senkrecht zur Basisebene umzuwandeln. Allerdings erhöht eine höhere Wachstumsrate auch die Dichte der Oberflächengruben.
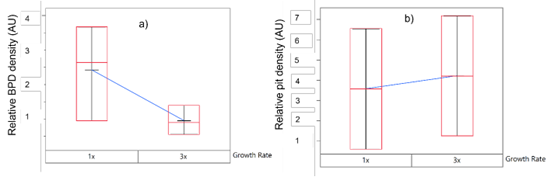
Abb. 6 (a) Versetzungsdichte in der Basalebene bei unterschiedlichen Wachstumsraten der Pufferschicht; (b) Grübchendichte bei unterschiedlichen Wachstumsraten der Pufferschicht
3. Wachstumsunterbrechungsstrategie und Wasserstoffätzeffekt
Kumar et al. schlugen ein neuartiges Verfahren zur Unterbrechung des Pufferschichtwachstums vor, bei dem während der Pufferschichtabscheidung ein Wasserstoffätzschritt eingeführt wird, wodurch eine erhebliche Reduzierung der Defektdichte der Epitaxieschicht erreicht wird. Die Studie verwendete 150 mm dicke 4H-SiC (0001)-Si-Oberflächensubstrate und verglich Proben mit herkömmlichem kontinuierlichem Wachstum mit denen mit unterbrochenem Wachstum.
Die Unterbrechungstemperatur wurde leicht unter der Epitaxiewachstumstemperatur eingestellt, um Nebenwirkungen des Wasserstoffätzens zu minimieren. Experimente zeigten, dass die Dickengleichmäßigkeit des gesamten Wafers besser als 1,8 % war, was bestätigte, dass der Unterbrechungsprozess die Dickengleichmäßigkeit nicht beeinträchtigte.
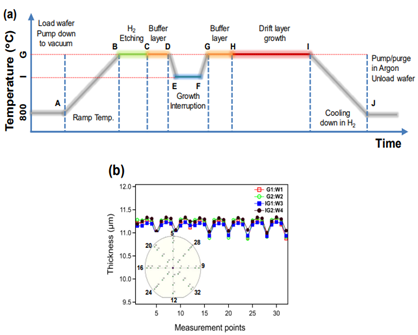
Abb. 7 (a) Temperaturprofil des 4H-SiC-Epitaxieprozesses für Wachstumsunterbrechungsexperimente; (b) Ergebnisse der Epitaxieschichtdickenmessung (Einschub zeigt Messpunktkarte), mit einem 5-mm-Kantenausschluss
Das Defektscannen mit dem KLA Candela 8520 zeigte, dass die Gesamtdichte der Killerdefekte der Probe mit dem Wachstumsunterbrechungsprozess im Vergleich zur herkömmlichen Probe mit kontinuierlichem Wachstum um etwa 45(±5) % reduziert wurde. Diese Verbesserung wird hauptsächlich auf die Umwandlung von BPDs in TEDs während des Wachstumsunterbrechungsschritts zurückgeführt.

Abb. 8 (a) Candela 8520-Defektscan des Wachstums ohne Unterbrechung; (b) Defektscan des Wachstums mit Unterbrechung; (c) Vergleich der Fehlerdichte mit und ohne Unterbrechung; (d) Hochauflösende Bilder typischer SiC-Defekte aus der Candela-Inspektion (1,5×1,5 mm²); (e) AFM-Bilder des Substratzentrums bei Wachstumstemperatur (G°C) und Unterbrechungstemperatur (I°C); (f) KMC-Simulationsergebnisse der Stapelfehlerverlängerungslänge als Funktion der Epitaxieschichtdicke mit und ohne vorhandene Wasserstoffatome
Die AFM-Charakterisierung zeigte, dass die bei der Unterbrechungstemperatur (Rq≤0,2 nm) gemessene Rauheit der Substratoberfläche deutlich niedriger war als die nach dem Wasserstoffätzen bei der epitaktischen Wachstumstemperatur (Rq≥0,8 nm). KMC-Simulationen ergaben außerdem, dass Wasserstoffatome aus dem oberflächennahen Bereich in die Epitaxieschicht diffundieren und Defektstellen besetzen, wodurch die Ausbreitung von Stapelfehlern wirksam verhindert wird. Basierend auf einer Chipgröße von 2×2mm² lag die Epitaxieausbeute des Wachstumsunterbrechungsprozesses bei über 96,5 %.
Zusammenfassend lässt sich sagen, dass die Dicke, die Dotierungsübergangsmethode, die Wachstumsrate und die Wachstumsunterbrechungsstrategie der Pufferschicht die Defektdichte bei der 4H-SiC-Homöepitaxie maßgeblich regulieren. Zukünftige Forschung muss die statistische Stichprobengröße weiter erweitern, die synergistischen Mechanismen zwischen mehreren Parametern aufklären und die Auswirkungen optimierter Pufferschichtprozesse auf die elektrische Leistung von Endstromgeräten bewerten.
Egal, ob Sie 4H-SiC-Homoepitaxie für Forschungszwecke oder für industrielle Anwendungen benötigen, kontaktieren Sie uns bitte per E-Mail unter[email protected] und [email protected].
Verweise:
- Raciti, D., Anzalone, R., Isacson, M., Piluso, N. & Severino, A. (2024, August). Pufferschichtabhängigkeit der Defektivität bei 200 mm 4H-SiC-Homoepitaxie. Im Defect and Diffusion Forum (Bd. 434, S. 117-121). Trans Tech Publications Ltd.
- Rana, T., Wu, J., Chung, G., Moeggenborg, K. & Gave, M. (2023, Juni). Untersuchung von Defekten in der 4H-SiC-Epitaxie bei verschiedenen Pufferschicht-Wachstumsbedingungen. Im Defect and Diffusion Forum (Bd. 425, S. 63-68). Trans Tech Publications Ltd.
- Kumar, S., Bera, LK, Nguyen, XS, Song, WD, Lee, AMA, Li, XY, … & Yeo, YC (2025). Reduzierung der Defektdichte in der 4H-SiC (0001)-Epischicht durch Wachstumsunterbrechung während des Pufferschichtwachstums. Festkörperphänomene, 376, 27-31.