単結晶AlN基板
間接バンドギャップ半導体よりも光電変換効率が高い単結晶AlN基板を購入できます。PAM-厦門。窒化アルミニウム (AlN) は重要な青色および紫外発光材料であり、紫外/深紫外発光ダイオード、紫外レーザー ダイオード、および紫外検出器に使用されます。さらに、AlN は、次のような III 族窒化物と連続固溶体を形成することができます。GaN系InN、およびその三元合金または四元合金は、可視帯域から深紫外帯域までバンドギャップを連続的に調整できるため、重要な高性能発光材料となっています。私たちが提供した仕様は次のとおりです。
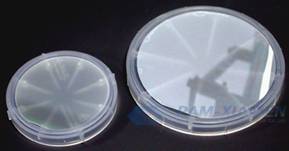
1. 単結晶AlN基板ウエハ
PAM210702-AS
| 直径 | 10mm* | |
| 厚さ | 400±50μm | |
| 結晶の種類 | 2H | |
| オリエンテーション | {0001}±0.5° | |
| 表面仕上げ Al 面 | CMP(両面研磨もカスタマイズ可能) | |
| 粗さ | アルフェイス | ≤0.5nm |
| N面(裏面) | ≤1.2μm | |
| シェイプ | ラウンド | |
| 傷 | なし | |
| チップス | なし | |
| XRD@(0002) | ≤300 秒角 | |
| 吸収係数 | ≤100cm-1 | |
| 使用可能領域 | ≥90% | |
| TTV | ≦30μm | |
| 弓 | ≦30μm | |
| ラップ | ≦30μm | |
| クラック | なし、肉眼では高強度の光 | |
| 表面の汚染 | 裸眼では光が拡散しない | |
| パッケージング | 枚葉式ウエハースカップ | |
次のサイズが利用可能です。
| Sl。 いいえ。 | サイズ |
| パム・アイン-01010 | 10×10mm |
| パム・アイン-010 | 直径10mm |
| パム・アイン-015 | 直径15mm |
| パム・アイン-020 | 直径20mm |
| PAM-AlN-025 | 直径25.4mm |
| パム・アイン-030 | 直径30mm |
| パム・アイン-050 | 直径50.8mm |
| パマインM | M面 |
2. AlN基板成長プロセスのメリットとデメリット
現在、PVT法により作製されたAlN単結晶基板が製品化されているが、実用化されていない。 AlN基板の価格は非常に高いため、大規模な商業化が妨げられています。また、PVT法により育成されたAlN単結晶は、通常、黄色または茶色を呈し、光透過率が悪く、深紫外発光素子の基板として作製するのには適さない。したがって、透明単結晶AlN基板の大規模応用を実現するには、効率的かつ低コストの作製スキームを提案する必要がある。
従来技術において、単結晶AlNを調製するための一般的な成長プロセスには、有機金属化学気相成長(MOCVD)、物理気相輸送(PVT)および水素化物気相エピタキシー(HVPE)が含まれる。これら 3 つのプロセスの長所と短所は次のとおりです。
MOCVD プロセスの利点は次のとおりです。大面積の AlN 薄膜結晶材料を準備できます。その面積は成長チャンバーのサイズによって決まり、最大直径は 6 インチです。さまざまな微細構造を得ることができ、非常に平坦な表面を得ることができます。これは、MOCVD プロセスでの材料の成長速度が遅いことに関係しています。
しかし、MOCVD プロセスの欠点は次のとおりです。ヘテロエピタキシャルによって引き起こされる応力と高い転位を克服するのは困難です。また、MOCVD プロセスの材料成長速度は遅い (1 時間あたり数百ナノメートル) ため、数百ミクロンの厚さの市販の AlN 基板を準備するには適していません。金属アルミニウム有機化合物TMAlとNH 3 の事前反応は深刻です。
HVPE プロセスの利点は、大面積の AlN 単結晶材料を準備できることです。 AlN単結晶材料の面積は、異種基板と成長チャンバーのサイズによって決まります。現時点では、最大の領域は直径わずか 2 インチです。 HVPE は成長速度が速く、基板として使用される AlN 厚膜単結晶材料 (厚さ数百ミクロン) を作製でき、良好な不均一貫通転位 (転位密度 10) を有します。6cm-2-107cm-2)。
しかし、HVPE プロセスの欠点は次のとおりです。ヘテロエピタキシャル成長を直接行って、平坦な表面と高い結晶性を備えた材料を得るのは困難です。ヘテロエピタキシャル成長によって生じる応力によって引き起こされるエピタキシャル膜の曲がりや亀裂を克服することは難しく、不均一なライニングを得ることが困難になります。底部から剥離して完全な大面積の支持されていないAlN厚膜単結晶材料を得るには、材料収率が低く、商業化には適さない。
PVT の利点は次のとおりです。材料の成長が速い (1 時間あたり数百マイクロメートル)。低い転位密度 (102cm-2-104cm-2);機器のメンテナンスコストが低い。プロセスが成熟すると、生産を拡張するのが非常に簡単になります。
ただし、PVT プロセスの欠点は次のとおりです。材料の成長温度が非常に高く、成長チャンバーの温度勾配制御に高い要件が必要です。 PVT によって成長した AlN 単結晶はほとんどがオレンジ色と茶色であり、光の透過率は良好ではありません。材料の極性の制御は困難です。
3. AlN単結晶ウェーハ作製の技術的課題
AlN を商品化するには、AlN 基板メーカーは次の技術的問題を解決するための措置を講じる必要があります。
第一に、PVT によって製造された AlN 単結晶基板の紫外光吸収の問題はまだ解決されていません。そのため、HVPE-AlN単結晶を取得した後、深紫外発光デバイスの発光性能を向上させるために、透明度の低いPVT-AlN基板を化学機械研磨(CMP)法で除去することが行われているが、このPVT-AlN基板は非常に高価な高品質の単結晶AlN材料である。したがって、基板材料を粉砕してAlN単結晶を得る。これは非常に無駄であり、深紫外発光装置の製造コストも上昇してしまう。
第二に、CMP プロセス自体は時間と労力がかかり、処理された材料の表面は平坦ではないため、酸化の問題が発生しやすくなります。
第三に、HVPE法で成長させたAlNは応力が大きく、研削・研磨工程でクラックなどの問題が発生しやすい。
4. AlN単結晶基板への応用
AlN 結晶は、GaN、AlGaN、および AlN エピタキシャル材料にとって理想的な基板です。サファイアやSiC基板と比較して、AlNやGaNは熱整合性や化学的適合性が高く、基板とエピタキシャル層間の応力が小さい。したがって、AlN 結晶を GaN のエピタキシャル成長用基板として使用すると、デバイス内の欠陥密度を低減し、デバイスの性能を向上させ、高温、高周波、高出力の電子デバイスの製造に応用できる見込みがあります。
さらに、AlN基板を使用してアルミニウム(Al)成分の高いAlGaNエピタキシャル材料を成長させることにより、窒化物エピタキシャル層内の欠陥密度を効果的に低減し、窒化物半導体デバイスの性能と耐用年数を大幅に向上させることができます。さらに、AlN 基板ウェーハは高い非線形光学係数を有しており、第 2 高調波送信機に使用できます。
詳細については、メールでお問い合わせください。[email protected] と [email protected].