4H-SiCホモエピタキシーにおける欠陥挙動に対するバッファ層の制御効果に関する研究 +
PAM-XIAMEN は、研究開発用途向けに均一性の高い 4H-SiC エピタキシャル ウェーハを成長できます。詳細な仕様については、を参照してください。https://www.powerwaywafer.com/sic-wafer/sic-epitaxy.html.
近年、大口径高品質SiCインゴットの成長技術の進歩により、4H-SiCの基板サイズは150mmから200mmとなり、デバイス製造コストの低減と生産能力の向上に貢献しています。しかし、エピタキシャル層の結晶欠陥(基底面転位(BPD)、積層欠陥(SF)、三角欠陥、キャロット欠陥、表面ピットなど)は、パワーデバイスの電気的性能を著しく低下させ、漏れ電流の増加、電流電圧特性の変化、デバイスの信頼性の低下を引き起こす可能性があります。
バッファ層は、基板とエピタキシャル層を接続する重要な界面構造として、基板欠陥(転位、粒子、汚染物質など)のエピタキシャル層への伝播を抑制し、それによってドリフト層の結晶品質を向上させることを目的としています。この論文では、バッファ層の厚さの最適化、ドーピング遷移設計、成長速度の調整、および成長中断戦略が 4H-SiC ホモエピタキシーの欠陥挙動に及ぼす影響をレビューします。
1. SiCエピタキシャル層の欠陥密度に対するバッファ層の厚さの影響
1.1 厚さの増加と形態的欠陥の相関関係
CVD エピタキシャル プロセスでは、バッファ層の厚さの選択は、その後のドリフト層の結晶品質に直接影響します。ラシティら。は、200mm 4H-SiC 基板上の欠陥挙動に対するバッファ層の厚さの増加の影響を系統的に調査しました。彼らは、2 つの異なるサプライヤー (A と B で示す) からの n 型ドープ基板を使用して、標準厚さのバッファ層 (薄いバッファ) と 2 倍の堆積時間のバッファ層 (厚いバッファ) のサンプルの欠陥分布を比較しました。
結果は、すべての比較実験において、薄いバッファのサンプルよりも厚いバッファのサンプルの方がウェーハ欠陥率が高いことを示しました。具体的には、明視野光学顕微鏡 (KLA Altair) によって得られた形態的欠陥マップにより、サプライヤー A とサプライヤー B の両方からの厚いバッファー サンプルの欠陥チップの割合が大幅に高いことが明らかになりました。
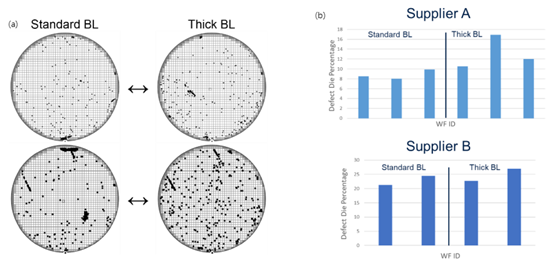
図 1 (a) サプライヤー A からの 2 つのサンプル グループの形態学的欠陥マップ (薄いバッファーと厚いバッファー) (チップ サイズ: 5×5mm²)。 (b) サプライヤー A および B からのサンプル ペアの推定欠陥チップ率 (薄いバッファーと厚いバッファー)
1.2 散乱光法による欠陥分類統計
欠陥タイプの変化をさらに定量化するために、Raciti et al. KLA Candela 散乱光検査システムを使用して高解像度特性評価を実行しました。このツールは、さまざまなレーザー入射角での散乱光チャネルとフォトルミネッセンス チャネルを組み合わせて、形態欠陥と結晶欠陥を区別します。
サプライヤー A からの 5 組のウェーハの平均欠陥数は、表面三角形欠陥の平均数が 2 つの厚さ間で同等であったことを除いて、厚いバッファーのサンプルは一般に薄いバッファーのサンプルよりも多くの表面形態的欠陥 (落下粒子、ピット、傷などを含む) を示していることを示しました。結晶欠陥の場合、観察される傾向は変動しました。
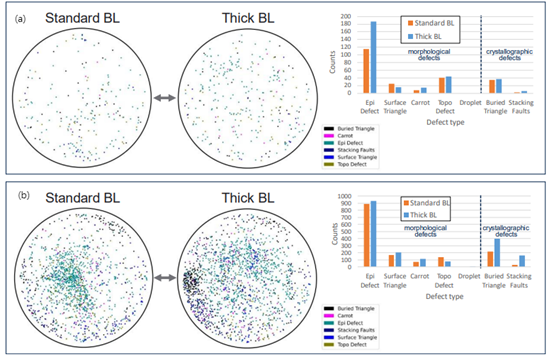
図 2 2 つの薄いバッファと厚いバッファのウェーハペアのカンデラ検査の例: (a) サプライヤー A のサンプルペア。 (b) サプライヤー B のサンプルペア
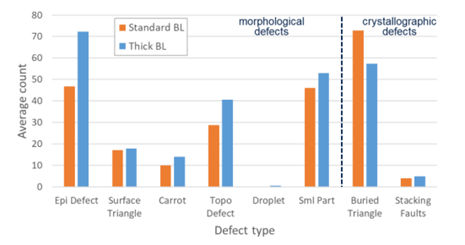
図 3 サプライヤー A の 5 組のウェーハからの薄いバッファー (オレンジ) と厚いバッファー (青) のサンプルの平均欠陥数 (欠陥タイプ別に分類)
この傾向はサプライヤー A でより顕著であり、より優れた結晶品質 (つまり、欠陥の変動性が低い) の恩恵を受けています。この発見は、バッファ層の厚さを増やすと基板の欠陥をある程度抑制できる一方で、厚すぎるとさらなる表面形態的欠陥が発生する可能性があることを示唆しています。
2. 基板とバッファーのドーピング遷移と成長速度の最適化
2.1 段階的なドーピング遷移がストレス解放に及ぼす影響
ラナら。は、市販の基板のドーピング濃度が約 1×1019cm-3 であるのに対し、一般的なバッファ層のドーピング濃度は約 1×1018cm-3 であり、ドーピングの差は約 9×1018cm-3 になると指摘しました。ドーピングの遷移が急激すぎる場合、ドーピング濃度の大きな変化により界面に高いミスフィット応力が発生し、結晶欠陥が誘発される可能性があります。
この不適合ストレスを軽減するために、Rana et al.は段階的ドーピング移行戦略を提案した。彼らの実験では、実験 1 では 1×1018cm-3 のバッファドーピングを目標として、窒素流の突然の導入 (急峻な遷移) を採用しました。実験 2 は、より高い初期窒素流量 (目標ドーピング ~7×1018cm-3) で開始し、1 分間かけて 1×1018cm-3 まで徐々に減少させました。実験 3 では、採点時間を 4 分に延長しました。
結果は、急激なドーピング転移を伴うサンプル (実験 1) が最も高い基底面転位密度を示すことを示しました。ドーピングを 1 分間かけて徐々に移行させると (実験 2)、BPD 密度は大幅に減少しました。グレーディング時間を 4 分に延長すると (実験 3)、BPD 密度がさらに減少しました。図4に示すように、積層欠陥密度も同様の傾向を示しました。この欠陥密度の減少は、段階的遷移によるミスフィット応力の効果的な解放に起因すると考えられます。

図 4 (a) 異なるバッファ層ドーピンググレーディング条件下での (a) 基底面転位密度と (b) 積層欠陥密度
さらに、ケルビンプローブ力顕微鏡による特性評価により、段階的ドーピングバッファ層を備えたサンプルの表面リーク電流は、急激な遷移を備えたサンプルの表面リーク電流よりも大幅に低いことが確認されました。著者らは、デルタ電位の低下は、段階的ドーピング条件下で達成される結晶品質の向上によって生じると考えています。
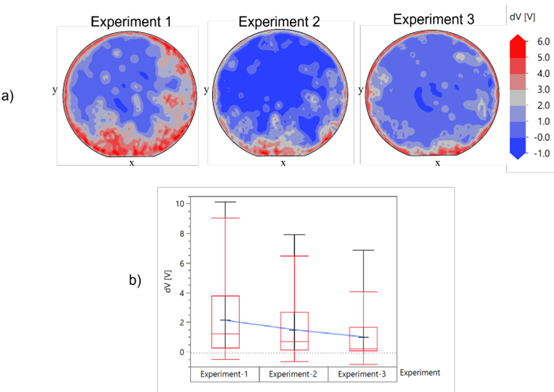
図5(a)異なるバッファードーピンググレーディング条件下でのエピタキシャル層の表面リーク電流の等高線図。 (b) 段階的なバッファ条件下での漏れ挙動の改善を示すデルタポテンシャル図
2.2 BPD変換に対するバッファ層の成長速度の影響
ラナら。また、エピタキシャル層の欠陥に対するバッファ層の成長速度の影響も調査しました。彼らは、より高い成長速度が基底面転位密度の減少に有利であることを発見した。そのメカニズムは次のとおりです。Si および C の吸着原子がより高い速度で表面に到達すると、基底面に沿った BPD の複製がエネルギー的に不利になり、欠陥が基底面に垂直な方向に沿った貫通刃状転位 (TED) に変換される傾向があります。ただし、成長速度が高くなると、表面ピットの密度も増加します。
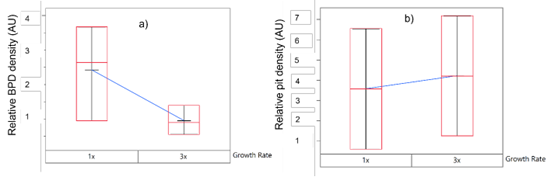
図6(a)異なるバッファ層成長速度における基底面転位密度。 (b) 異なるバッファ層成長速度でのピット密度
3. 成長中断戦略と水素エッチング効果
クマールら。は、バッファ層の堆積中に水素エッチングステップを導入し、エピタキシャル層の欠陥密度の大幅な低減を達成する、新しいバッファ層成長中断方法を提案した。この研究では、150mm 4H-SiC (0001) Si 面基板を使用し、従来の連続成長と中断成長のサンプルを比較しました。
中断温度は、水素エッチングの副作用を最小限に抑えるために、エピタキシャル成長温度よりわずかに低く設定されました。実験の結果、ウェーハ全体の厚さの均一性が 1.8% より良好であることが示され、中断プロセスが厚さの均一性に悪影響を及ぼさないことが確認されました。
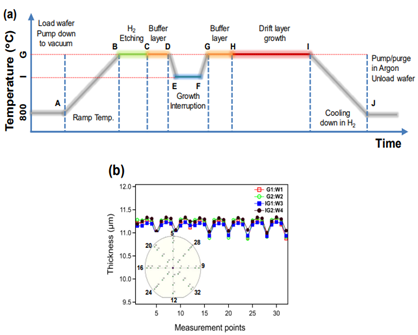
【図7】(a)成長中断実験のための4H-SiCエピタキシャルプロセスの温度プロファイル。 (b) エピタキシャル層の厚さの測定結果(挿入図は測定点マップを示す)、5mm エッジを除外
KLA Candela 8520による欠陥スキャンの結果、成長中断プロセスを使用したサンプルの総キラー欠陥密度は、従来の連続成長サンプルと比較して約45(±5)%減少したことがわかりました。この改善は主に、成長中断ステップ中の BPD から TED への変換に起因します。

図 8 (a) 中断のない成長の Candela 8520 欠陥スキャン。 (b) 中断を伴う成長の欠陥スキャン。 (c) 中断ありと中断なしの欠陥密度の比較。 (d) カンデラ検査による典型的な SiC 欠陥の高解像度画像 (1.5×1.5mm²)。 (e)成長温度(G°C)および中断温度(I°C)での基板中心のAFM画像。 (f) 水素原子が存在する場合と存在しない場合のエピタキシャル層の厚さの関数としての積層欠陥延長長の KMC シミュレーション結果
AFM特性評価により、中断温度(Rq≦0.2nm)で測定した基板表面粗さが、エピタキシャル成長温度(Rq≧0.8nm)での水素エッチング後の表面粗さよりも大幅に低いことが示された。さらに、KMC シミュレーションでは、水素原子が表面近くの領域からエピタキシャル層内に拡散し、欠陥サイトを占有し、積層欠陥の拡大を効果的に防止していることが明らかになりました。 2×2mm2のチップサイズに基づいて、成長中断プロセスのエピタキシャル歩留まりは96.5%を超えました。
要約すると、バッファ層の厚さ、ドーピング遷移方法、成長速度、および成長中断戦略はすべて、4H-SiC ホモエピタキシーの欠陥密度を大きく制御します。今後の研究では、統計サンプルサイズをさらに拡大し、複数のパラメータ間の相乗メカニズムを解明し、最適化されたバッファ層プロセスが最終パワーデバイスの電気的性能に及ぼす影響を評価する必要があります。
研究または産業用途で 4H-SiC ホモエピタキシーが必要な場合は、次のアドレスまで電子メールでお問い合わせください。[email protected] と [email protected].
参考文献:
- Raciti, D.、Anzalone, R.、Isacson, M.、Piluso, N.、Severino, A. (2024 年 8 月)。 200mm 4H-SiCホモエピタキシーにおける欠陥のバッファ層依存性。欠陥と拡散フォーラム (Vol. 434、pp. 117-121)。トランステック・パブリケーションズ株式会社
- Rana, T.、Wu, J.、Chung, G.、Moeggenborg, K.、Gave, M. (2023 年 6 月)。さまざまなバッファ層成長条件における 4H-SiC エピタキシーの欠陥の研究。欠陥と拡散フォーラム (Vol. 425、pp. 63-68)。トランステック・パブリケーションズ株式会社
- Kumar、S.、Bera、LK、Nguyen、XS、Song、WD、Lee、AMA、Li、XY、… & Yeo、YC (2025)。バッファ層成長中の成長中断による 4H-SiC (0001) エピ層の欠陥密度の減少。固体現象、376、27-31。