パルス成膜技術におけるAlN薄膜の成長と品質に関わるプロセスパラメータのメカニズムに関する研究 +
シリコンまたはサファイア基板上の AlN テンプレートは、パワー エレクトロニクスおよび深紫外線オプトエレクトロニクス デバイスの製造に利用できます。ウェハ仕様の詳細については、下記までお問い合わせください。[email protected].
III族窒化物材料は、その優れたバンドギャップ、高い熱伝導率、優れた光電子特性により、パワーデバイス、高周波通信、紫外線光電子デバイスにおいて重要な位置を占めています。その中でも、6.2eVの最も広いバンドギャップ、高いUV透過性、および優れた圧電特性を備えた窒化アルミニウム(AlN)は、深紫外発光ダイオード(DUV-LED)および量子カスケードレーザーのコア材料であるだけでなく、シリコン上の窒化ガリウム(GaN-on-Si)エピタキシーにとって不可欠なバッファ層でもあります。
しかし、AlN の高品質な成長は複数の課題に直面しています。まず、Al 原子は基板上での表面移動度が低いため、満足のいく結晶品質を達成するには高い成長温度 (通常 1200°C を超える) が必要ですが、高温では寄生気相反応が悪化して熱膨張の問題が生じます。第二に、Al 前駆体 (TMAI など) と N 前駆体 (NH3 など) は気相中で容易に付加反応を起こし、TMAINH3 付加物を形成し、その後 AlN 粒子が生成され、成長効率と膜品質が低下します。さらに、シリコン基板上での AlN のヘテロエピタキシー中に、格子の不整合と熱膨張係数の違いにより大きな引張応力が生じ、その後のデバイスの性能に影響を与えます。
パルス堆積技術は、これらの問題に対処するための新しいアプローチを提供します。従来の連続フロー MOCVD とは異なり、パルス技術では III 族前駆体と V 族前駆体の供給を交互に行うため、基板表面の主な種が Al-N から Al に変化し、Al 原子の移動度が大幅に向上します。研究では、適切に設計されたパルスプロセスにより、低温で高結晶品質のAlN薄膜を実現できることが示されており、III族窒化物デバイスの基板エンジニアリングに重要な参考資料となります。
1. パルス MOCVD (PMOCVD) における寄生反応メカニズムとパージ時間の最適化
1.1 付加反応の形成と V/III 比の影響
従来の定常状態の MOCVD では、TMAI と NH3 が同時に反応器に導入され、そこで気相中で急速に付加反応が起こり、TMAINH3 中間体が形成されます。 Lin と Chen による数値シミュレーション研究では、V/III 比が増加すると、TMAINH₃ の生成が大幅に増加し、平均成長速度が著しく低下することが明らかになりました。具体的には、パージパルスなしで V/III 比が 1 から 10,000 に増加すると、より強力な付加反応による有効な前駆体の消費により、サイクルあたりの平均成長速度が大幅に減少します。
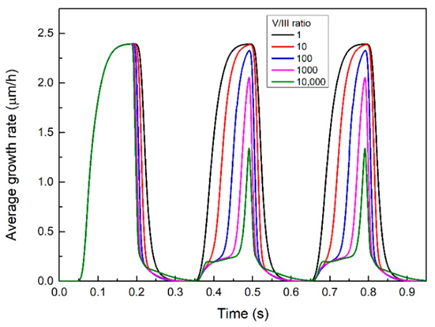
図 1 異なる V/III 比の下でのパルス MOCVD における平均 AlN 成長速度の経時変化
1.2 純粋な H₂ パージ パルスの利点とコストのトレードオフ
III族パルスとV族パルスの間に純粋なH2パージパルスを挿入すると、TMAIとNH3間の気相接触が効果的に減少し、それによって付加反応が抑制されます。 Lin と Chen による数値シミュレーションの結果は、V/III 比が 10,000 の場合、パージ時間が 0 秒から 0.1 秒に増加するにつれて、平均成長速度が連続的に増加することを示しています。ただし、パージ時間が長くなるとサイクル時間も長くなり、全体的な成長率に悪影響を及ぼします。
研究者らは、パージ時間の利点とコストとの間の重要なトレードオフを明らかにしました。 V/III 比が小さい (たとえば、1 に等しい) 場合、付加反応は弱くなります。 TMAINH₃ 生成の減少による利点は、サイクル時間の延長による悪影響を補うことはできないため、パージ時間が増加すると成長率は低下します。 V/III 比が 100 に等しい場合、パージ時間を 0 秒から 0.05 秒に増やすと成長率が上がりますが、さらに 0.05 秒から 0.1 秒に増やすと成長率は低下します。最適なパージ時間は約 0.05 秒で、最大成長速度約 0.75μm/h に相当します。 V/III 比が 10,000 に増加すると、付加反応は非常に強力になり、H2 パージ パルスを挿入する利点がサイクル タイムの延長によるコストを上回ります。したがって、成長速度はパージ時間とともに単調に増加しますが、最大値は約 0.7μm/h にとどまります。

図 2 異なる V/III 比率での 2 サイクル目の平均成長率とパージ時間の関係
上記の数値シミュレーションは、寄生反応の性質と、機構の観点からパージ最適化の基本ルールを明らかにします。これに基づいて、パルスプロセスの他のパラメータ(サイクル数など)を調整することで結晶の品質をどのように改善できるかを実験研究でさらに調査します。
2. PMOCVDサイクル数によるAlN結晶品質の微調整
2.1 表面形態の進化
ヒシャムら。 Si(111) 基板上に成長した AlN エピ層の特性に対する PMOCVD サイクル数 (0、35、70、140) の影響を系統的に調査しました。電界放射型走査型電子顕微鏡 (FESEM) の表面画像は、サイクル数の増加に伴う表面形態の大幅な進化を示しています。0 サイクル (名目上の成長) では、不均一に分布した少数の小さなボイドが表面に存在します。 35 サイクルでは、空隙は大きくなりますが、密度は低くなります。 70 サイクルでは、表面はより緻密になります。 140 サイクルでは、サンプル表面全体が緻密で平坦な形態を示します。

図 3 異なる PMOCVD サイクル数での Si 上の AlN の FESEM 表面画像: (a) 0、(b) 35、(c) 70、(d) 140
原子間力顕微鏡 (AFM) 分析により、成長モードの遷移がさらに明らかになります。 0 サイクルでは、高密度の微粒子アイランドが 3 次元成長を示します。サイクル数が増加すると、粒子アイランドのサイズが増加し、密度が減少します。二乗平均平方根 (RMS) 表面粗さは、0 サイクルの 3.49nm から 35 サイクルの 1.53nm まで大幅に低下し、準二次元の成長モードを示しています。ただし、70 サイクルと 140 サイクルでは、RMS はそれぞれ 2.13nm と 2.20nm にわずかに増加します。これは、大きな粒子アイランドによる小さな粒子アイランドの抑制に起因します。

図 4 異なる PMOCVD サイクル数での AlN 表面の AFM トポグラフィー画像 (2×2 μm²): (a) 0。 (b) 35; (c) 70; (d) 140
2.2 結晶品質の XRD 特性評価とひずみ解析
高分解能 X 線回折 (HR-XRD) ロッキング カーブ測定によると、AlN(0002) の FWHM は 0 から 70 サイクルで大幅に減少し、4046 秒角から 2756 秒角に低下します。 AlN(10-12) の FWHM も 4783 秒角から 3450 秒角に減少します。しかし、サイクル数がさらに 140 まで増加すると、(10-12) の FWHM は 3720 秒角までわずかに増加し、AFM によって観察された RMS の増加と一致します。
AlN(10-15) 回折ピークの逆空間マッピング (RSM) を使用して、面内ひずみ状態を計算しました。すべてのサンプルは、AlN と Si(111) の熱膨張係数の違いによって引き起こされる引張歪みを受けています。 PMOCVD サイクル数が 0 から 35、70 と増加するにつれて、面内引張ひずみは 1.10% から 0.28%、0.28% と大幅に減少します。しかし、サイクル数が 140 に増加すると、ひずみは 0.55% に戻ります。結晶品質とひずみの間には明らかな相関関係があり、FWHM の減少は面内引張応力の減少と同時に起こります。 70 サイクルの条件が最適であると特定され、最高の結晶品質と最小の歪みが得られます。
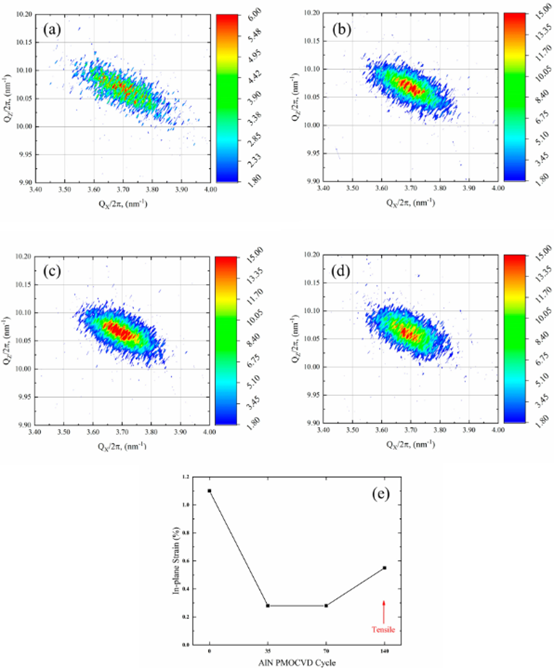
図5 異なるPMOCVDサイクル数でのAlN(10-15)と面内ひずみ変化の逆空間マップ:(a)0、(b)35、(c)70、および(d)140。 (e) PMOCVD サイクル数による面内ひずみの変化
上記の研究は、パルス サイクル数を最適化すると、従来の MOCVD フレームワーク内で AlN の品質を大幅に向上できることを示しています。ただし、このプロセスでは依然として比較的高い成長温度 (>1000°C) が必要です。熱バジェットをさらに削減し、基板適合性を拡大するために、研究者は、新しい前駆体に基づく低温パルス堆積戦略の探索を開始しました。
3. 低温パルス化学気相成長のための前駆体の革新とテンプレートエンジニアリング
3.1 TDMAA と無水ヒドラジンを使用した低温蒸着
従来の前駆体トリメチルアルミニウム (TMA) は 350°C を超えると熱分解し、炭素汚染を引き起こしやすくなります。マクロードら。は、熱安定性の高い金属前駆体であるトリス(ジメチルアミド)アルミニウム(III) (TDMAA)を、反応性の高い窒素源である無水ヒドラジン(N2H4)と組み合わせて使用し、400℃と580℃の基板温度でパルスCVDによってAlN薄膜を堆積しました。
X 線光電子分光法 (XPS) 分析により、両方の堆積温度で、AlN 膜が 1:1 に近い化学量論比を示し、炭素と酸素の不純物レベルが非常に低いことがわかりました。 C 1s スペクトルでは、TDMAA 前駆体構造に Al-C 結合が存在しないため、Al-C 結合に対応する低結合エネルギー ピークは観察されません。

図6 異なる基板温度でパルスCVDによって堆積されたAlN薄膜の高分解能XPSスペクトル
3.2 温度による結晶化度の転移と柱状粒子の成長
斜入射 X 線回折 (GI-XRD) 分析により、580°C で堆積された AlN 膜は、Si(111) 基板と Si(100) 基板の両方で明確な c 軸優先配向を示し、AlN(002) ピークの FWHM 値はそれぞれ 0.73° と 0.75° であることが示されました。対照的に、400℃で堆積されたAlN膜は、Si(111)上ではナノ結晶であり、Si(100)上ではアモルファスである。 X線反射率測定により、580℃で堆積した膜の密度がより高く、Si(111)上で3.11g/cm3に達することが示されました。
透過型電子顕微鏡 (TEM) 観察により、より詳細な構造の違いが明らかになります。400°C で堆積された膜は、ランダムに配向した直径約 5nm のナノ結晶粒子を示しますが、580°C で堆積された膜は、膜厚全体に広がる柱状粒子構造を示し、粒子直径は膜厚とともに増加します。この観察は、Al 原子の移動度が温度とともに増加するという Lin と Chen による数値シミュレーションからの結論と非常に一致しています。

図 7 異なる堆積温度でのパルス CVD AlN 膜の明視野および暗視野 TEM 画像:(a、c)400℃、ナノ結晶。 (b、d) 580℃、柱状
3.3 テンプレート層の効果: SiC 上のエピタキシャルのブレークスルー
マクロードら。さらに、580℃でのパルスCVDによって堆積されたAlN膜が、その後スパッタリングされるAlNにおいて優先配向成長を誘導するためのテンプレート層として機能する能力を調査した。 Si(111)上では、580℃パルスCVDテンプレート層(31nm)と400℃原子層アニールテンプレート層(21nm)の両方で、スパッタリングされたAlNの(002)配向が大幅に強化され、両方のFWHMは0.64°でしたが、テンプレートを使用しない直接スパッタリングではFWHMが0.79°で混合配向が得られました。
4H-SiC 基板での実験はさらに画期的なものでした。 AlN と SiC 間の格子整合性がより優れているため、580°C でパルス CVD によって堆積された 20nm のテンプレート層は、SiC 基板とのエピタキシャル関係を達成しました。制限視野電子回折では単結晶のようなパターンが示され、高分解能 TEM では AlN と SiC の規則的に配置され連続的に途切れない格子縞が明らかになりました。高速フーリエ変換(FFT)解析により、SiC 基板から CVD AlN 層、そしてスパッタリングされた AlN 層に至るまで、各領域からの FFT パターンが 4H-SiC の予想される特性と、一貫した c 軸配向を備えた AlN のウルツ鉱構造を示していることがさらに確認されました。対照的に、SiC 上に直接スパッタリングされた AlN は、約 3 ~ 4 nm の非晶質の初期層と多結晶の回折リングを示します。

【図8】(a)580℃でのパルスCVDによって堆積された20nmのAlNテンプレート層の断面明視野TEM画像。 (b) 対応する選択視野電子回折 (SAED) パターン。 (c) 高分解能 TEM (HR-TEM) 画像

図 9 c 軸配向の一貫性を確認する高速フーリエ変換 (FFT) 解析: 4H-SiC 基板 (領域 I ~ V)、580°C パルス CVD AlN テンプレート層 (領域 VI ~ X)、およびスパッタリングされた AlN 層 (領域 XI ~ XV) から順次抽出された FFT パターン
要約すると、パルス堆積 AlN の品質は、パージ時間と V/III 比の相乗的な最適化、前駆体の熱安定性、パルス サイクル数の正確な制御によって決まります。高 V/III 比条件下で純粋な H2 パージを導入すると付加反応が効果的に抑制され、TDMAA と無水ヒドラジンの組み合わせにより 580°C での柱状成長またはエピタキシャル成長が可能になり、堆積温度が大幅に低下します。一方、Si(111) 基板では 70 サイクルの PMOCVD が最適な条件として特定されており、最も狭い XRD ロッキング カーブ ピーク幅と最小限の面内引張歪みが得られます。今後の研究では、パワーエレクトロニクスや深紫外線オプトエレクトロニクスデバイスにおけるパルス蒸着AlNの実用化を促進するために、新しい前駆体と大型基板上でのプロセスの均一性をさらに調査することができます。
研究用または産業用アプリケーションで AlN テンプレートが必要な場合は、次のアドレスまで電子メールでお問い合わせください。[email protected] と [email protected].
参考文献:
- リン、WJ、チェン、JC (2022)。 AlNパルスMOCVDプロセスにおける成長速度とパージ時間の数値研究。クリスタル、12(8)、1101。
- MI ヒシャム、A. シュハイミ、R. ノルハニザ、M. マンソー、A. ウィリアムズ、MR. マット・フシン (2024)。パルス有機金属化学気相成長法を使用した、Si (111) 基板上の AlN エピタキシャル成長の研究。クリスタル、14(4)、371。
- McLeod、AJ、上田、ST、Lee、PC、Spiegelman、J.、Kanjolia、R.、Moinpour、M.、… & Kummel、AC (2023)。シリコンおよび炭化ケイ素上の結晶性窒化アルミニウム薄膜およびバッファ層のためのパルス化学蒸着。固体薄膜、768、139717。