炭化シリコンウェーハはどのようにして入手しますか?
炭化シリコンには非常に安定した特性があるため、厳しい環境では安定して機能します。安定した化学結合のため、炭化シリコンの生産の技術的なしきい値は非常に高いです。炭化シリコンの結晶インゴットの成長条件は過酷で、高温(〜2600℃)および高圧(> 350MPa)成長環境が必要です。結晶の成長速度は遅く、生産能力は限られており、品質は比較的不安定です。ウェーハ成長炉のサイズに制限されているため、クリスタルインゴットのサイズが制限されています。炭化シリコンは硬くて脆い材料です。硬度はダイヤモンドの硬度に次ぐものです。切断は困難であり、研削精度を制御するのは困難です。したがって、シリコン炭化物のスライスする炭化シリコンウェーハ製造プロセスは非常に困難です。
1. 業界の要件炭化ケイ素 ウエハース生産
対応する業界の要件は、炭化シリコンウェーハ製造プロセスに提案されています。
| プロセス | パラメータ | 要件 |
| 単結晶育成 | サイズ | > 4インチ |
| 結晶形 | 4H-SiCの | |
| 微小管密度 | <2 / cm2 | |
| 抵抗率 | 0.015〜0.03Ω*cm(導電性Nタイプ) | |
| 10^5Ω*cm(半絶縁) | ||
| 処理要件 | TTV | <15μm |
| 弓 | <40μm | |
| ワープ | <60μm | |
| Raは | <0.3 nm |
*製造された炭化シリコン(原文)ウェーハXiamen Powerway Advanced Materials Co.、Ltd。(Pam-Xiamenの略)業界の要件を満たしています。詳細については、ご覧ください。https://www.powerwaywafer.com/sic-wafer/sic-wafer-substrate.html.
上記の表のTTV、弓、ワープ、およびRAのパラメーターは、それほど簡単ではありません。理由は次のようにリストされています。
結晶自体の品質は、後続の処理を決定します。
炭化シリコンの硬度は9.2で、ダイヤモンドでのみ処理できます。
単にダイヤモンド処理を使用する場合、ストレスが多すぎると、炭化シリコンウェーハ基板が損傷します。
2。 炭化ケイ素ウェーハ製造プロセス
上記の理由により、炭化シリコンウェーハの製造プロセス全体が、下の図に示すように設計されています。
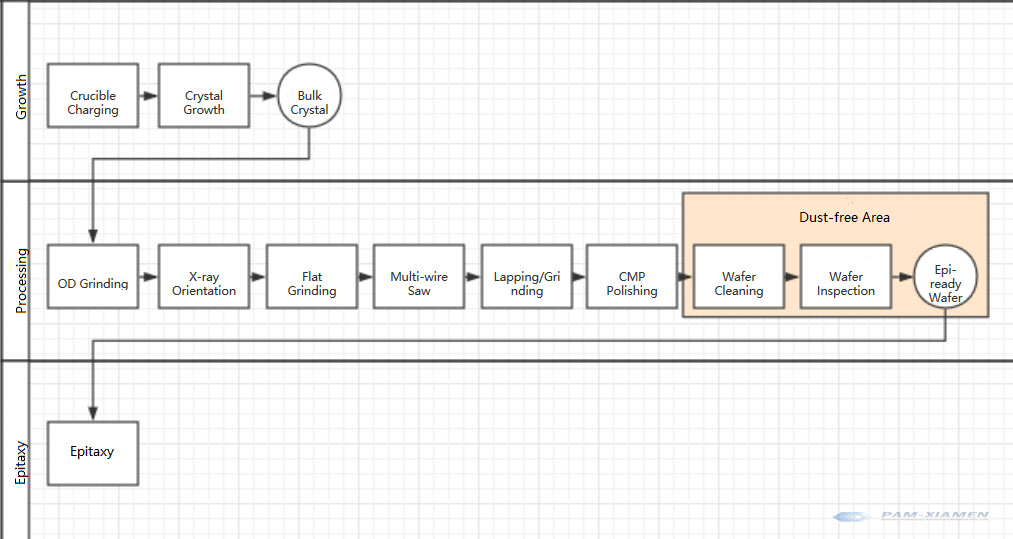
ダイヤモンドワイヤのマルチワイヤ切断は、ワープ、ボウ、およびTTVを制御するために使用されます。両面研削を使用して、切断損傷層を除去し、ワープ、ボウ、TTV、LTVを上げます。両面研磨は、2nm未満の粗さを減らすために使用されます。化学機械的磨きは、表面の品質を改善し、粗さを0.2nmにし、傷はしないようにします。 SICウェーハクリーニングとSICウェーハパッケージは、強い光の下で粘着性を必要としません。
すべての手順は、SICウェーハ処理の対応する重要なテクノロジーを生成します。
# テクニック
# マルチワイヤーソー
# ワープ/弓/TTV/LTV を制御
#CMP
# ウェーハ洗浄
シリコン炭化物ウェーハ製造プロセスについては、以下で詳しく説明しています。
2.1シリコン炭化物インゴットによるダイシングマルチワイヤー切断
反りを防ぐために、ダイシング後のウェーハの厚さは350umです。一般的に、チップに製造された後に薄くなります。
2.2炭化ケイ素Wafer研削
粉砕にはダイヤモンドスラリーを使用します。スラリー内のダイヤモンドパウダーの粒子サイズは、除去速度と表面損傷層に影響します。粗い粉砕とより大きな粒子サイズと微細な粉砕をより小さな粒子サイズと組み合わせた方法を使用すると、より良い研削結果が得られます。粗い研削ディスクは樹脂銅椎間板/ガラスディスクであり、細かい粉砕ディスクはスズディスクです。
研削圧力と粉砕ディスク速度は、SICウェーハの研削品質にも影響します。
研削圧が高い場合、研削速度は高速ですが、TTV値はそれに応じて増加します。
圧力が小さいと、研削速度が遅くなります。
特定の範囲内の研削ディスク速度を上げると、除去速度が向上する可能性がありますが、速度が高いほど、基質表面の平坦性が悪化します。
粉砕圧力は一般に0.5-0.8 kN(0.025 MPa)で制御され、粉砕ヘッド速度は60〜80 r/min、研削ディスク速度は約60 r/minです。
シリコン炭化物単結晶基質の除去速度を確保するために、研削プロセス中に研削ディスクを研ぐ必要があります。研削ディスクドレッシングシステムは、研削液を均等に分布させ、粉砕除去効果を確保することができます。粉砕ディスクの除去率が低下し、オンラインドレッシングで除去速度を保証できない場合、研削ディスクをオフラインでトリミングする必要があります。
2.3SiCウェハ研磨によるシリコン炭化物ウェーハ製造プロセス中の化学メケニカル
機械的作用(圧力)と化学/酸化(過酸化水素、pH値)を使用して、表面を滑らかできれいにするために連携します。化学作用と機械的作用のバランスは、より注意を払う必要があります。研磨液の種類、研磨パッド、研磨圧、研磨ディスク速度、その他多くの条件により、研磨品質が決まります。
- 研磨溶液濃度の影響:研磨溶液の濃度が高いほど、研磨除去能力が強くなります。濃度が減少し、研磨除去能力が低下し、効率が低くなります。
- より硬い磨きパッドはより良い平坦性を得ることができ、より柔らかい研磨パッドは、欠陥が少ない表面を得ることができます。
- 磨き圧力または回転速度の増加は、材料の除去速度を改善することができますが、同時に、材料の表面粗さと表面下の損傷層が増加し、表面の品質に影響します。
シリコン炭化物材料の硬度が高いため、除去量が大きすぎる場合、摩擦と押し出しの作用の下で粉砕ホイールの研磨粒子は徐々に丸く、鈍いです。粉砕ホイールの表面の細孔に埋め込まれた粉砕破片は、ダイヤモンド研削輪の詰まりを引き起こし、粉砕ホイールの粉砕能力と効率の低下、およびワークピースの表面の不均一性をもたらします。
この問題を解決するために、SICウェーハ粉砕プロセスが改善され、オイルストーンオンラインドレッシングプロセスが追加されました。一方では、研削輪の表面に詰まった研磨剤の破片を除去し、研磨粒子を表面に突き出ることができます。一方、粉砕ホイールが鈍くなると、シャープになり、研削と切断のプロセスが容易になります。
最大切断厚= 2*ワークピース速度/(研削輪速度*粉砕ホイール粒子サイズ数)
粉砕ホイールのフィードが小さいほど、ワークの表面粗さが良くなり、表面の精度が高くなります。加工プロセス中に、達成する表面の粗さに応じて適切なフィードを選択できます。
一般的な研削プロセスは、高速フィードステージ、空のフィードステージ、P1ステージ、P2ステージ、P3ステージ、および高速リターンステージに分けられます。
材料除去量は、Sartorius CP225D精度の電子バランスによる研磨の前後にシリコンウェーハの品質を測定することで得ることができます。炭化シリコンウェーハの表面形態特性は、オリンパスOLS4100光学顕微鏡によって分析されます。 Zygo NewView5022 Surface ProfilerによるSilicon Carbide Waferの表面粗さを測定し、1/2 Wafer直径の円で3つの等しいポイントを獲得して、平均値を測定します。細かい研磨後、炭化シリコンウェーハの表面粗さは、XE-200原子間力顕微鏡で測定されます。
2.4 炭化ケイ素ウェーハクリーニング
RCAクリーニング炭化物のステップは次のとおりです。
- 15分間の超音波洗浄には、アセトン(C3H6O)を使用してください。
- 3回の超音波洗浄、毎回10分間脱イオン水を使用します。
- H2O2+NH3H2O:H2Oの溶液を1:1:5のH2Oで15分間沸騰させた後、ウェーハをきれいにします(H2O2の濃度は30%です)。
- 3回の超音波洗浄、毎回10分間脱イオン水を使用します。
- 1:1:5のH2O2+HCl:H2Oの溶液を15分間沸騰させた後、ウェーハをきれいにします(HClの濃度は37%です)。
- 3回の超音波洗浄、毎回10分間脱イオン水を使用します。
- ウェーハを取り出した後、高純度の窒素で乾燥させる
RCA処理は、アニーリング後に炭化シリコンウェーハの表面に残っている汚染層やその他の不純物を効果的に除去でき、炭化シリコンウェーハ表面の構造には影響しません。
Pam-Xiamenは、高品質のシリコンカーバイドウェーハを顧客に提供することを目指して、炭化シリコンウェーハ製造プロセスに厳密に従います。
詳細については、メールでお問い合わせください[email protected] と [email protected].