炭化ケイ素インゴットの切断にはどのような方法が使用できますか?
SiC デバイスは炭化ケイ素 (SiC) ウェハーから作られます。さて、ここで疑問が生じます: 炭化ケイ素ウェーハを入手するにはどうすればよいでしょうか?一般に、SiC ウェーハは円筒形の SiC ブールから切り出されます。切断工程については、炭化ケイ素インゴットの切断方法を紹介します。
ダイヤモンドワイヤー切断機は切断するためのものです炭化ケイ素インゴットウエハースに。ダイヤモンドワイヤー切断機は、さまざまな金属および非金属複合材料の切断に広く使用されており、特に高硬度および高価値のさまざまな脆性結晶の切断に適しています。
ダイヤモンド ワイヤー切断機の切断原理は弓鋸の切断原理に似ており、主に 4 つの部分に分かれています。
1.ダイヤモンドワイヤーは弓鋸の鋸刃として使用されます。
2. ダイヤモンド ワイヤの張力には 2 つのスプリングまたは空気圧リールが使用されます。
3.切断精度と表面形状を確保するために2つのガイドホイールが使用されます。
4.高速回転往復巻取りドラムは、ダイヤモンドワイヤを往復駆動するために使用されます。
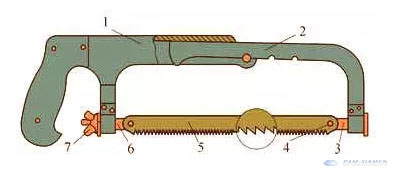
ダイヤモンドワイヤが固定された結晶上を往復運動することで切断します。
ダイヤモンド工具と同様、ダイヤモンド ワイヤも単純なダイヤモンドではありません。ダイヤモンドワイヤーは高炭素鋼線をベースに加工され、表面にダイヤモンドセレーションを形成しています。現在は表面に直接ダイヤモンドを合成するのではなく、ダイヤモンド粒子を導入する方法が主流となっています。表面処理方法の違いにより、ダイヤモンドワイヤには次の 4 種類があります。
1. 電気めっきダイヤモンド線: 高炭素鋼線に電気めっきによって Ni とダイヤモンド粒子を固定します。
2. レジンダイヤモンドワイヤー:フェノール樹脂と添加剤を加熱してダイヤモンド粒子を高炭素鋼ワイヤーに固定します。
3. 象嵌ダイヤモンドワイヤー:ローリングによりダイヤモンド粒子を高炭素鋼ワイヤー上に固定します。
4.ダイヤモンドワイヤーのろう付け:ダイヤモンド粒子は合金ろう付けによって高炭素鋼ワイヤーに固定されます。
レジンダイヤモンドワイヤは、電気メッキダイヤモンドワイヤよりも良好な表面を得ることができますが、加工速度は遅くなります。
| 切断方法 | 原則 | 切込み/μm | ダメージ層/μm | TTV /μm | 切断速度 mm/min |
| 電着ダイヤモンドワイヤー切断 | 彫刻 | 80-120 | 6-8 | 8 | 1.35 |
| レジンダイヤモンドワイヤーカット | 彫刻 | 80-120 | 4-7 | 5 | 0.9 |
| モルタル切断 | 研削 | 120-150 | 11-15 | 24 | 0.39 |
炭化ケイ素インゴットの切断面の比較を図に示します。
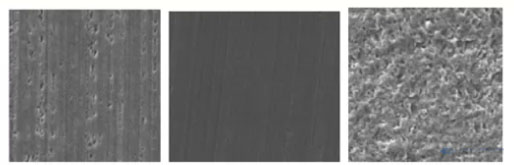
1。ワイヤーEDM通電による炭化ケイ素インゴットの切断用
ワイヤ放電加工によって加工される材料は、電気を通すことができる必要があります。加工材料が導電性でない場合、ダイヤモンドワイヤー切断機は加工の利点を発揮し始めます。ダイヤモンドワイヤー以下の硬度であれば、導電性材料および非導電性材料の切断が可能です。
2. Mオルタル切断炭化ケイ素ブールの切断用
ダイヤモンドワイヤー切断はモルタル切断から変更できます。
ダイヤモンドワイヤ切断とモルタル切断の基本的な違い: ダイヤモンドワイヤ切断はライン上の固定ダイヤモンドセレーションによって切断されますが、モルタル切断はオンライン押出下のモルタル内の炭化ケイ素粒子またはダイヤモンド粒子によって研削および切断されます。モルタルは流動性があるため、切断痕が大きくなり、切断面の品質も悪くなります。
3. Lアサーカット炭化ケイ素ウェーハの切断にさらに適しています
炭化ケイ素をレーザー切断する方式は、レーザー修正切断技術です。原理としては、透過波長の長いレーザー光をレンズを通してウェーハ内部に集光し、多光子吸収が起こり、局所的な変形層、すなわち改質層が形成されます。この層は主に、空孔、高転位密度層、亀裂で構成されています。改質された層は、その後のウェーハのダイシングや亀裂の開始点となります。レーザーや光路系の最適化により改質層をウェーハ内部に閉じ込めることができ、ウェーハの表面や底面に熱ダメージを与えません。次に、外力を利用してクラックをウェーハの表面と底部に誘導し、ウェーハを必要なサイズに分割します。
ただし、レーザー修正切断は薄い厚さを必要とするため、炭化ケイ素ウェーハの加工に適していますが、ダイヤモンド ワイヤ切断は炭化ケイ素インゴットに使用されます。従来のウェーハダイシングでは通常、カッターホイールが使用されます。カッターホイールは主に安定した高速回転によりウェーハを研削します。切断プロセス中、温度を下げて破片を除去するために冷却剤が使用されます。ウェーハの場合、レーザー修正切断がカッターホイール切断に取って代わります。レーザー修正切断にはクーラントは必要ありません。ゴミも出ず、カット痕も少ない。速度は 1000 mm/s に達し、ブレードの消耗品はありません。レーザーの寿命は最大 30,000 時間で、デバッグ時間は 10 分未満です。具体的な切断効率には次のようなものがあります。PAM-厦門4インチ 360um SiCウェハ例として、直径 2×2 mm の場合、所要時間はわずか 5 分です。
欠陥の少ない 4H-SiC ウェーハを得るには、通常、炭化ケイ素ウェーハを 4° 軸外しした種結晶上で成長させる必要があります。したがって、レーザー修正切断がウェーハの平らな面に対して垂直である場合、亀裂は C 面軸 [0001] に対して 4°のオフアングルを生成します。通常のレーザー切断機で切断する場合、たわみ角4°では材料を分割することが困難となり、この方向への欠けや蛇行が激しくなります。レーザーの方向とエネルギーをより詳細に制御する必要があります。
レーザーとツール切断を組み合わせて、マイクロレーザー支援による精密切断を行うことができます。レーザー熱を使用してワークピースの表面を柔らかくすると、炭化ケイ素のレーザー切断がより簡単かつ効果的に行われます。赤外線結晶、超硬合金、ステンレス、ガラスなどの超精密加工に適した加工技術です。
詳細については、メールでお問い合わせください。[email protected] と [email protected].