Исследование регулирующего влияния буферных слоев на поведение дефектов при гомоэпитаксии 4H-SiC +
PAM-XIAMEN может выращивать эпитаксиальные пластины 4H-SiC высокой однородности для исследований и разработок. Дополнительные характеристики см.https://www.powerwaywafer.com/sic-wafer/sic-epitaxy.html.
В последние годы, благодаря прорывам в технологии выращивания высококачественных слитков SiC большого диаметра, размер подложки 4H-SiC увеличился со 150 мм до 200 мм, что помогает снизить затраты на производство устройств и увеличить производственные мощности. Однако кристаллические дефекты в эпитаксиальном слое, в том числе базисные плоские дислокации (БПД), дефекты упаковки (SF), треугольные дефекты, морковные дефекты и поверхностные ямки, могут значительно ухудшить электрические характеристики силовых устройств, увеличивая ток утечки, изменяя вольт-амперные характеристики и снижая надежность устройства.
Являясь ключевой межфазной структурой, соединяющей подложку и эпитаксиальный слой, буферный слой предназначен для подавления распространения дефектов подложки (таких как дислокации, частицы или загрязнения) в эпитаксиальный слой, тем самым улучшая кристаллическое качество дрейфового слоя. В этой статье рассматривается влияние оптимизации толщины буферного слоя, дизайна легирующего перехода, модуляции скорости роста и стратегий прерывания роста на поведение дефектов в гомоэпитаксии 4H-SiC.
1. Влияние толщины буферного слоя на плотность дефектов в эпитаксиальных слоях SiC.
1.1. Корреляция между увеличенной толщиной и морфологическими дефектами
В эпитаксиальных процессах CVD выбор толщины буферного слоя напрямую влияет на качество кристалла последующего дрейфового слоя. Рачити и др. систематически исследовал влияние увеличения толщины буферного слоя на поведение дефектов на подложках 4H-SiC толщиной 200 мм. Используя легированные подложки n-типа от двух разных поставщиков (обозначенные A и B), они сравнили распределение дефектов образцов с буферным слоем стандартной толщины (тонкий буфер) и буферным слоем с двойным временем осаждения (толстый буфер).
Результаты показали, что во всех сравнительных экспериментах уровень дефектности пластин был выше для образцов с толстым буфером, чем для образцов с тонким буфером. В частности, карты морфологических дефектов, полученные с помощью оптической микроскопии светлого поля (KLA Altair), выявили значительно более высокий процент дефектных чипов для образцов с толстым буфером как от поставщика A, так и от поставщика B.
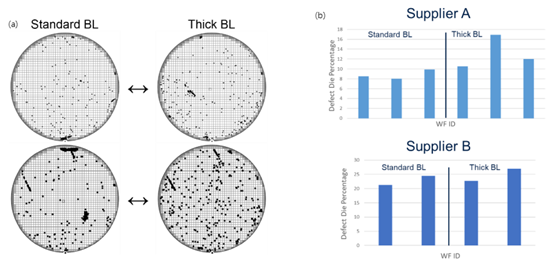
Рис. 1 (а) Карты морфологических дефектов двух групп образцов от поставщика А (тонкий буфер против толстого буфера) (размер чипа: 5×5 мм²); (b) Расчетный процент дефектных чипов для пар образцов от поставщиков A и B (тонкий буфер против толстого буфера)
1.2 Статистика классификации дефектов методом рассеянного света
Для дальнейшей количественной оценки изменений типов дефектов Raciti et al. выполнил характеристику высокого разрешения с использованием системы контроля рассеянного света KLA Candela. Этот инструмент объединяет каналы рассеянного света под разными углами падения лазера и канал фотолюминесценции для различения морфологических дефектов от кристаллических дефектов.
Среднее количество дефектов для пяти пар пластин от поставщика А показало, что образцы с толстым буфером обычно демонстрировали большее количество поверхностных морфологических дефектов (включая падающие частицы, ямки, царапины и т. д.), чем образцы с тонким буфером, за исключением того, что среднее количество поверхностных треугольных дефектов было сопоставимым между двумя толщинами. Для кристаллических дефектов наблюдаемая тенденция была переменной.
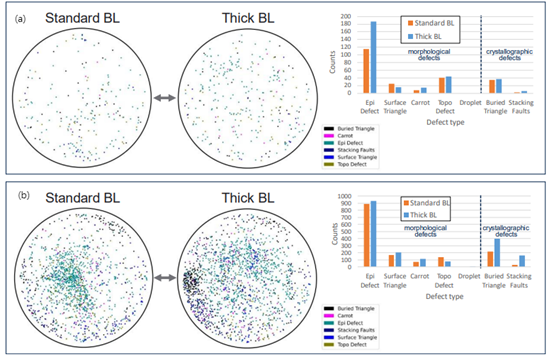
Рис. 2. Примеры проверки Candela двух пар пластин с тонким и толстым буфером: (a) пара образцов поставщика A; (b) пара образцов поставщика B
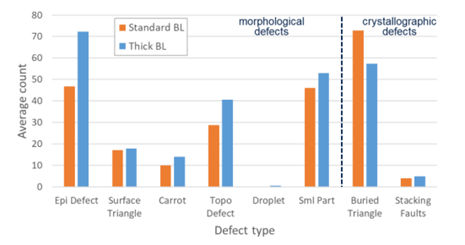
Рис. 3. Среднее количество дефектов для образцов с тонким буфером (оранжевый) и образцов с толстым буфером (синий) из пяти пар пластин поставщика А, отсортированных по типу дефекта.
Эта тенденция была более выражена у поставщика А, поскольку у него было лучшее качество кристаллов (т.е. меньшая изменчивость дефектов). Это открытие предполагает, что, хотя увеличение толщины буферного слоя может помочь в некоторой степени подавить дефекты подложки, чрезмерная толщина может привести к появлению дополнительных морфологических дефектов поверхности.
2. Легирующий переход подложка–буфер и оптимизация скорости роста.
2.1 Влияние постепенного перехода на допинг на снятие стресса
Рана и др. отметил, что коммерческие подложки имеют концентрацию легирования примерно 1×10¹⁹см⁻³, в то время как типичные буферные слои имеют концентрацию легирования примерно 1×10¹⁸см⁻³, что приводит к разнице легирования примерно 9×10¹⁸см⁻³. Если легирующий переход слишком резкий, такое большое изменение концентрации легирования приводит к высокому напряжению несоответствия на границе раздела, которое может вызвать дефекты кристалла.
Чтобы облегчить этот стресс несоответствия, Рана и др. предложил поэтапную стратегию перехода к допингу. В экспериментах Эксперимент 1 использовалось резкое введение потока азота (крутой переход), целью которого было легирование буфера 1×10¹⁸см⁻³. Эксперимент 2 начался с более высокого начального потока азота (целевое легирование ~7×10¹⁸см⁻³) и постепенно снижался до 1×10¹⁸см⁻³ в течение одной минуты. Эксперимент 3 увеличил время оценивания до четырех минут.
Результаты показали, что образец с резким легирующим переходом (эксперимент 1) имеет наибольшую плотность базисных плоских дислокаций. Когда допинг постепенно переходили в течение одной минуты (Эксперимент 2), плотность BPD значительно уменьшалась. Увеличение времени оценки до четырех минут (Эксперимент 3) привело к дальнейшему снижению плотности БЛД. Как показано на рис. 4, плотность дефектов упаковки следовала той же тенденции. Это снижение плотности дефектов объясняется эффективным снятием напряжения несоответствия за счет постепенного перехода.

Рис. 4 (а) Плотность базисных плоских дислокаций и (б) плотность дефектов упаковки при различных условиях легирования буферного слоя
Кроме того, исследование с помощью зондовой силовой микроскопии Кельвина подтвердило, что ток поверхностной утечки образцов с градуированными легирующими буферными слоями был значительно ниже, чем у образцов с резкими переходами. Авторы полагают, что снижение дельта-потенциала связано с улучшением качества кристаллов, достигаемым в условиях ступенчатого легирования.
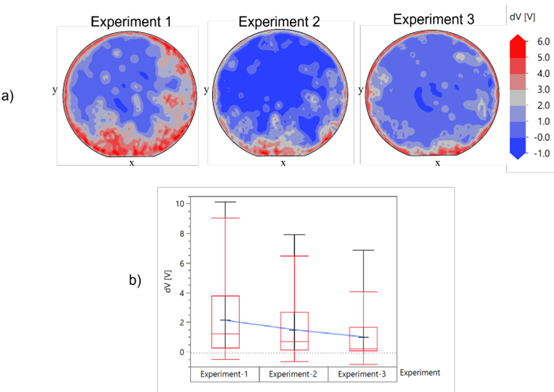
Рис. 5 (а) Контурные карты поверхностного тока утечки в эпитаксиальных слоях при различных условиях градации легирования буфера; (б) Диаграммы дельта-потенциала, показывающие улучшенное поведение утечки в условиях ступенчатого буфера.
2.2 Влияние скорости роста буферного слоя на конверсию BPD
Рана и др. также исследовали влияние скорости роста буферного слоя на дефекты эпитаксиального слоя. Они обнаружили, что более высокая скорость роста способствует снижению плотности дислокаций в базисной плоскости. Механизм заключается в следующем: при более высокой скорости поступления адатомов Si и C на поверхность репликация ПРД вдоль базисной плоскости становится энергетически невыгодной, поэтому дефекты имеют тенденцию превращаться в краевые пронизывающие дислокации (ТЭД) в направлении, перпендикулярном базисной плоскости. Однако более высокая скорость роста также увеличивает плотность поверхностных ямок.
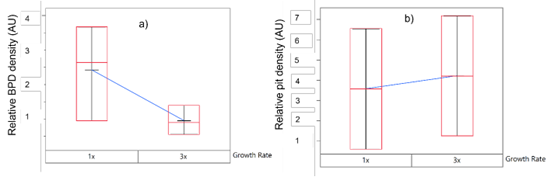
Рис. 6 (а) Плотность дислокаций в базисной плоскости при различных скоростях роста буферного слоя; (б) Плотность ямок при различных скоростях роста буферного слоя
3. Стратегия прерывания роста и эффект водородного травления
Кумар и др. предложил новый метод прерывания роста буферного слоя, в котором во время осаждения буферного слоя вводится этап водородного травления, что позволяет значительно снизить плотность дефектов эпитаксиального слоя. В исследовании использовались 150-миллиметровые подложки из Si-лица 4H-SiC (0001) и сравнивались образцы с традиционным непрерывным ростом и прерывистым ростом.
Температура прерывания была установлена немного ниже температуры эпитаксиального роста, чтобы минимизировать побочные эффекты водородного травления. Эксперименты показали, что однородность толщины всей пластины была лучше, чем 1,8%, подтверждая, что процесс прерывания не оказывает отрицательного влияния на однородность толщины.
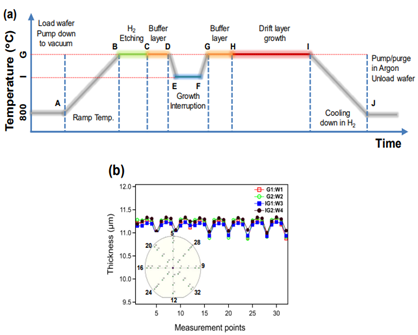
Рис. 7 (а) Температурный профиль эпитаксиального процесса 4H-SiC для экспериментов по прерыванию роста; (б) Результаты измерения толщины эпитаксиального слоя (на вставке показана карта точек измерения) с исключением края 5 мм.
Сканирование дефектов с помощью KLA Candela 8520 показало, что общая плотность дефектов-киллеров в образце с процессом прерывания роста снизилась примерно на 45(±5)% по сравнению с обычным образцом непрерывного роста. Это улучшение в основном связано с преобразованием BPD в TED на этапе прерывания роста.

Рис. 8 (а) Сканирование дефекта Candela 8520 роста без перерыва; (б) – сканирование дефектов роста с прерыванием; (c) Сравнение плотности дефектов с перерывом и без перерыва; (d) изображения типичных дефектов SiC с высоким разрешением, полученные при контроле Канделы (1,5 × 1,5 мм²); (д) АСМ-изображения центра подложки при температуре роста (G°C) и температуре прерывания (I°C); ( f ) Результаты моделирования KMC длины расширения дефекта упаковки в зависимости от толщины эпитаксиального слоя с присутствием атомов водорода и без него.
Характеристика АСМ показала, что шероховатость поверхности подложки, измеренная при температуре прерывания (Rq≤0,2 нм), была значительно ниже, чем после водородного травления при температуре эпитаксиального роста (Rq≥0,8 нм). Моделирование KMC также показало, что атомы водорода диффундируют из приповерхностной области в эпитаксиальный слой и занимают места дефектов, эффективно предотвращая распространение дефектов упаковки. При размере чипа 2×2 мм² эпитаксиальный выход процесса прерывания роста превысил 96,5%.
Таким образом, толщина, метод легирующего перехода, скорость роста и стратегия прерывания роста буферного слоя существенно регулируют плотность дефектов в гомоэпитаксии 4H-SiC. Будущие исследования должны еще больше расширить размер статистической выборки, выяснить синергетические механизмы среди множества параметров и оценить влияние оптимизированных процессов буферного слоя на электрические характеристики конечных силовых устройств.
Если вам нужна гомоэпитаксия 4H-SiC для исследований или промышленного применения, свяжитесь с нами по электронной почте:[email protected] и [email protected].
Ссылки:
- Рачити Д., Анзалоне Р., Исаксон М., Пилусо Н. и Северино А. (август 2024 г.). Зависимость дефектности буферного слоя при гомоэпитаксии 4H-SiC толщиной 200 мм. На форуме «Дефект и диффузия» (том 434, стр. 117–121). Транс Тех Публикации Лтд.
- Рана Т., Ву Дж., Чунг Г., Моггенборг К. и Гав М. (июнь 2023 г.). Исследование дефектов эпитаксии 4H-SiC при различных условиях выращивания буферного слоя. На форуме «Дефект и диффузия» (том 425, стр. 63–68). Транс Тех Публикации Лтд.
- Кумар, С., Бера, Л.К., Нгуен, XS, Сонг, В.Д., Ли, АМА, Ли, XY,… и Йео, YC (2025). Снижение плотности дефектов в эпислое 4H-SiC (0001) за счет прерывания роста во время роста буферного слоя. Явления твердого тела, 376, 27-31.